

Normy bezpieczeństwa peletowania w praktyce
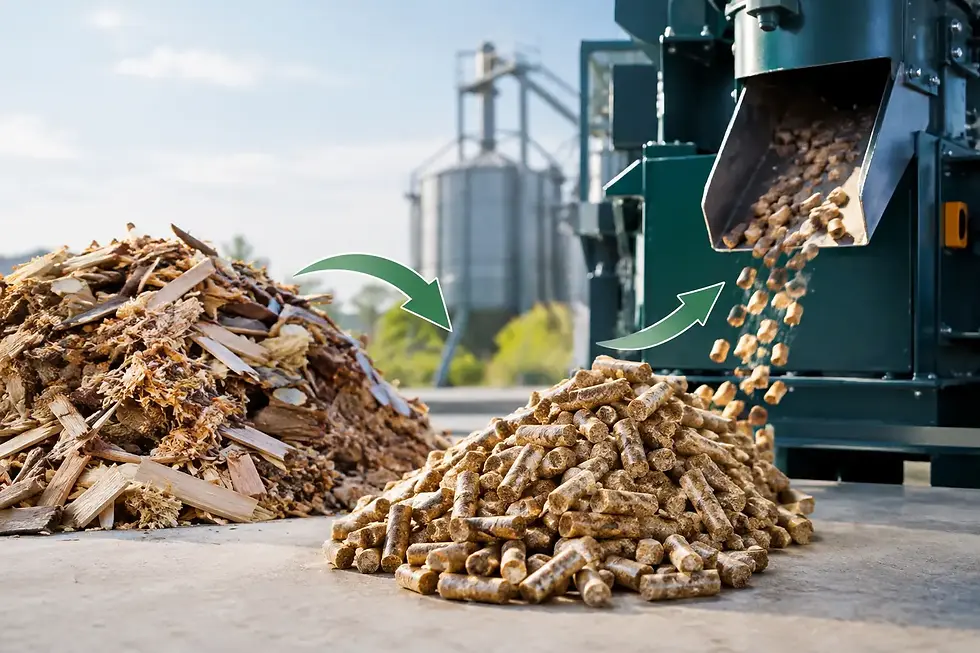
Operator sięga po materiał, a rolki i matryca pracują pod ogromnym naciskiem. W tej samej hali drobny pył unosi się przy przesiewaniu, a gorący pelet spada do chłodzenia. Normy bezpieczeństwa peletowania nie są więc papierową formalnością. To zestaw zasad, które decydują, czy produkcja będzie przynosiła marżę, czy kosztowne przestoje, uszkodzenia sprzętu i realne zagrożenie dla ludzi.
Dobra linia peletująca powinna być wydajna, ale nie może wymagać od operatora ryzykownych skrótów. W praktyce bezpieczeństwo zaczyna się jeszcze przed wyborem prasy. Trzeba ocenić surowiec, przepływ materiału, ryzyko pyłowe, sposób serwisowania oraz kompetencje osób, które będą obsługiwać instalację. Maszyna o tankowej konstrukcji jest wartością tylko wtedy, gdy cała strefa produkcyjna działa według równie solidnych zasad.
Normy bezpieczeństwa peletowania - od oceny ryzyka
Podstawą jest ocena ryzyka dla konkretnej instalacji, a nie kopiowanie listy zabezpieczeń z innego zakładu. Inne zagrożenia występują przy pellecie z suchej trociny, inne przy słomie, paszy, nawozach, osadach czy mieszankach z tworzywami. Liczy się granulacja, wilgotność, udział frakcji pylistej, temperatura procesu, dodatki technologiczne i sposób transportu gotowego produktu.
W europejskiej praktyce projektowej punktem odniesienia pozostaje norma EN ISO 12100 dotycząca identyfikacji zagrożeń i redukcji ryzyka. Nie mówi ona producentowi jedynie, co zamontować. Wymaga uporządkowanego myślenia: gdzie człowiek może dostać się do elementu ruchomego, co nastąpi po zatrzymaniu zasilania, jak zachowa się materiał przy zatorze i czy serwis można wykonać bez wejścia w strefę niebezpieczną.
Dla układów sterowania kluczowa jest EN ISO 13849-1. Dotyczy ona części systemu sterowania odpowiedzialnych za bezpieczeństwo, czyli między innymi zatrzymań awaryjnych, blokad osłon i obwodów odcinających napęd. Nie wystarczy zamontować czerwony przycisk STOP. Trzeba potwierdzić, że jego użycie rzeczywiście zatrzyma niebezpieczny ruch w wymaganym czasie, a awaria pojedynczego elementu nie pozbawi operatora ochrony.
Przy zakupie maszyny warto oczekiwać jasnej dokumentacji: deklaracji zgodności, instrukcji w języku zrozumiałym dla użytkownika, schematów elektrycznych, informacji o hałasie oraz opisu przewidywalnych zastosowań i ograniczeń. W przypadku maszyn wprowadzanych na rynek UE obowiązują wymagania prawne dotyczące bezpieczeństwa maszyn. Zmieniające się przepisy nie zwalniają użytkownika z obowiązku utrzymania stanowiska w stanie bezpiecznym.
Osłony, blokady i strefy zgniatania
Prasa peletująca, podajniki ślimakowe, przekładnie, sprzęgła, pasy, wały i przenośniki mają jedno wspólne: nie wybaczają luźnej odzieży, rękawic wsuniętych w niewłaściwe miejsce ani próby usunięcia zatoru podczas pracy. Osłona nie jest dodatkiem do maszyny. Jest częścią jej funkcji produkcyjnej, bo pozwala utrzymać tempo bez narażania zespołu.
Normy EN ISO 14120 i EN ISO 14119 odnoszą się odpowiednio do konstrukcji osłon oraz urządzeń blokujących. W praktyce oznacza to, że osłona musi wytrzymać warunki pracy, być trudna do prostego obejścia i - tam, gdzie otwarcie daje dostęp do zagrożenia - współpracować z blokadą zatrzymującą ruch. Siatkowa osłona o przypadkowym wymiarze oczek może wyglądać poprawnie, a mimo to pozwalać na dostęp ręką do strefy zgniatania.
Równie ważne są odległości bezpieczeństwa opisane w EN ISO 13857. Projektant musi uwzględnić, czy operator może dosięgnąć ruchomych części ponad osłoną, pod nią lub przez jej otwory. Dotyczy to również wylotu peletu, chłodnicy, przesiewacza i punktów odbioru materiału. Najwięcej błędów powstaje tam, gdzie codzienna obsługa wymaga czyszczenia, regulacji albo kontroli przepływu.
Wyłączniki awaryjne zgodne z EN ISO 13850 powinny być łatwo dostępne z miejsc, w których obsługa pracuje najczęściej. Nie zastępują jednak bezpiecznego zatrzymania do serwisu. Przycisk awaryjny służy do reakcji na sytuację niebezpieczną, a nie do rutynowego odcinania energii przed wymianą matrycy lub czyszczeniem podajnika.
Pył palny: ryzyko, którego nie wolno zamiatać pod matę
Pył drzewny, pył ze słomy, pasz i wielu materiałów organicznych może tworzyć atmosferę wybuchową. Wystarczy odpowiednie stężenie pyłu, tlen, źródło zapłonu i ograniczona przestrzeń, aby zwykłe zaniedbanie zmieniło się w poważny incydent. Szczególnie ryzykowne są filtry, cyklony, odpylacze, zamknięte przenośniki, silosy oraz miejsca, w których pył osiada warstwami na konstrukcji i instalacjach.
W zakładach objętych wymaganiami ATEX pracodawca musi ocenić zagrożenie wybuchem, wyznaczyć strefy zagrożenia oraz dobrać urządzenia odpowiednie do warunków pracy. EN 1127-1 pomaga identyfikować źródła zapłonu, takie jak iskry mechaniczne, gorące powierzchnie, wyładowania elektrostatyczne, przeciążone łożyska czy uszkodzenia instalacji elektrycznej.
Najskuteczniejsza ochrona zaczyna się od ograniczania ilości pyłu u źródła. Szczelne przesypy, właściwie dobrany odciąg, regularne czyszczenie metodą bezpieczną dla pyłów palnych oraz kontrola filtrów są ważniejsze niż okazjonalne sprzątanie hali sprężonym powietrzem. Przedmuchiwaniem można tylko wzbić pył w atmosferę i rozprowadzić go do miejsc, w których wcześniej nie stanowił problemu.
Temperaturę trzeba monitorować nie tylko na samej matrycy. Kontroli wymagają łożyska, przekładnia, silniki, odpylanie i materiał po wyjściu z prasy. Zbyt gorący pelet pozostawiony w dużej masie może zachowywać się inaczej niż produkt prawidłowo schłodzony. Parametry alarmowe należy ustalić dla rzeczywistego surowca i potwierdzić próbami, zamiast opierać się na założeniach z katalogu.
Bezpieczne usuwanie zatorów i serwis
Większość ciężkich wypadków nie zdarza się podczas stabilnej produkcji. Występują przy zatorze, czyszczeniu, wymianie matrycy, regulacji rolek albo szukaniu przyczyny spadku wydajności. Presja czasu jest wtedy największa, dlatego procedura musi być prostsza niż pokusa obejścia zabezpieczeń.
Niezbędny jest system odłączenia i zabezpieczenia energii, powszechnie określany jako lockout/tagout. Przed wejściem w strefę niebezpieczną należy zatrzymać maszynę, odłączyć wszystkie źródła energii - elektryczne, pneumatyczne, hydrauliczne i mechaniczne - zabezpieczyć je przed ponownym uruchomieniem oraz sprawdzić brak energii resztkowej. Sama informacja „nie uruchamiać” bez fizycznego zabezpieczenia wyłącznika nie daje wystarczającej ochrony.
W peletowaniu szczególnej uwagi wymaga energia zgromadzona w obracających się elementach i w materiale. Podajnik może ruszyć po usunięciu blokady, a gorący wsad może gwałtownie się przemieścić. Instrukcja powinna jasno wskazywać, kto może wykonywać określone czynności, jakich narzędzi używać i kiedy konieczna jest druga osoba do asekuracji.
Plan serwisowy ma również wymiar handlowy. Regularna kontrola smarowania, mocowań, zużycia rolek, stanu matrycy, osłon i łożysk ogranicza nieplanowane postoje. Producent, który zapewnia dostęp do części zamiennych oraz rozumie materiał klienta, pomaga chronić nie tylko maszynę, ale i harmonogram sprzedaży gotowego peletu.
Operator jest częścią systemu bezpieczeństwa
Nawet najlepiej zaprojektowana prasa nie ochroni zakładu, jeśli operator nie rozpoznaje pierwszych objawów problemu. Nietypowy hałas przekładni, zapach przegrzanego materiału, wzrost poboru prądu, zmiana temperatury czy narastające pylenie to sygnały do zatrzymania i diagnozy, nie do zwiększania obciążenia.
Szkolenie powinno odbywać się na rzeczywistym stanowisku i obejmować normalny rozruch, zatrzymanie, alarm, zator, czyszczenie oraz przekazanie zmiany. Dobrą praktyką jest krótka lista kontroli przed startem, ale nie zastąpi ona szkolenia. Operator musi rozumieć, dlaczego wilgotność surowca, kondycjonowanie i stan matrycy wpływają jednocześnie na jakość peletu, pobór mocy oraz poziom ryzyka.
Warto też oddzielić uprawnienia produkcyjne od serwisowych. Osoba przeszkolona do uruchomienia linii nie musi być upoważniona do ingerencji w szafę sterowniczą, demontażu przekładni czy modyfikacji blokad. Taka dyscyplina nie spowalnia zakładu. Chroni przed przestojem, którego koszt często przewyższa cenę prawidłowego szkolenia i konserwacji.
Bezpieczeństwo, które wspiera wydajność
Dobrze wdrożone normy bezpieczeństwa peletowania nie obniżają throughputu. Ograniczają przypadkowe zatrzymania, pożary, uszkodzenia napędów i błędy powodujące nierówną jakość produktu. Trzeba jednak uczciwie powiedzieć: poziom zabezpieczeń i automatyki powinien odpowiadać skali produkcji, surowcowi oraz organizacji pracy. Mały zakład nie zawsze potrzebuje rozbudowanej instalacji przemysłowej, ale nigdy nie powinien oszczędzać na osłonach, odpyleniu, blokadach i procedurach serwisowych.
Przed uruchomieniem nowej linii przejdźcie ją krok po kroku z perspektywy operatora: gdzie poda materiał, gdzie może powstać zator, co zobaczy podczas alarmu i jak bezpiecznie zatrzyma maszynę. Jeśli na którekolwiek z tych pytań nie ma jasnej odpowiedzi, problem warto rozwiązać przed pierwszą zmianą, a nie po pierwszym kosztownym zdarzeniu.


Comments